La vitesse de coupe d’une scie à ruban est celle de la lame. Elle ne décrit pas l’avance de la pièce. Pour le bois, l’INRS situe couramment une scie à ruban à table entre 15 et 25 m/s. Pour le métal, les tableaux parlent plutôt en m/min. La valeur change avec l’alliage, la section et la lame. Je ne copie donc jamais un chiffre seul : je pars de la machine et du tableau du fabricant, puis je lis le bruit, la coupe et les copeaux.
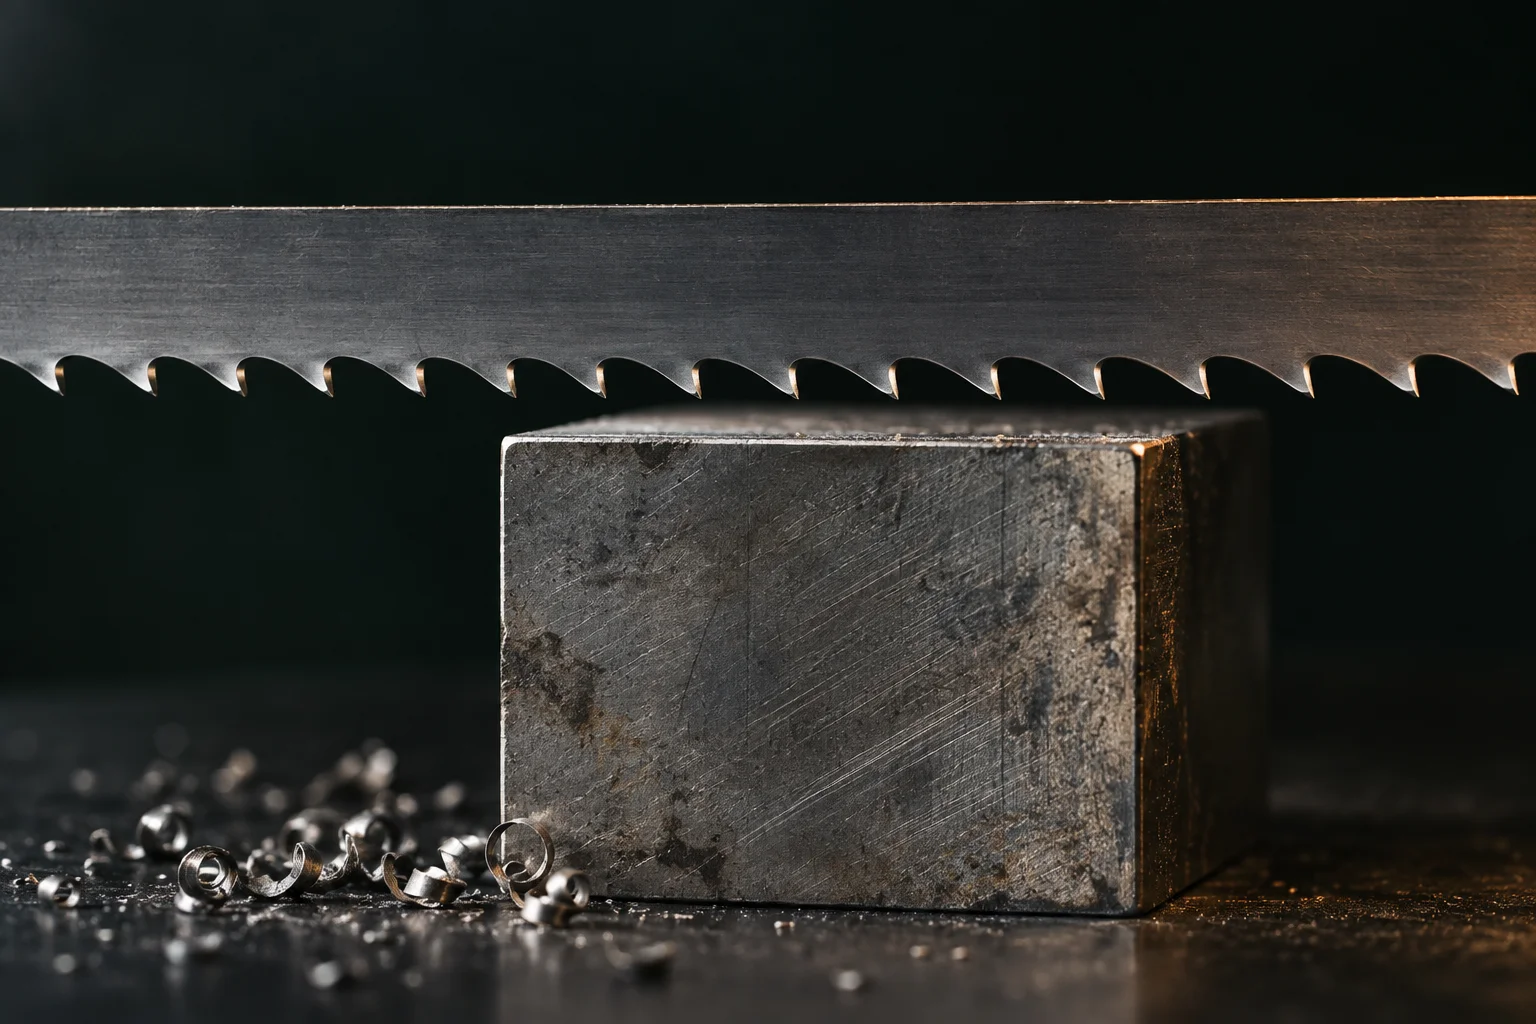
Vitesse du ruban et avance, les deux réglages que l’on confond
La vitesse de coupe décrit la distance parcourue par une dent. À 20 m/s, elle parcourt vingt mètres de ruban par seconde. L’avance décrit la matière présentée aux dents. Sur une machine à table, elle vient de la poussée de l’opérateur. Sur une scie à métaux, elle vient de la descente de l’archet. Je sépare toujours ces deux réglages.
Augmenter la vitesse fait passer davantage de dents au même endroit. Augmenter l’avance charge davantage chaque dent. Les deux peuvent faire chauffer la lame, mais pas de la même manière. Devant une coupe qui brûle ou dévie, je ne tourne donc jamais un bouton au hasard.
Cette distinction vaut aussi sur d’autres scies. Une mauvaise lame de scie sauteuse ne se rattrape pas seulement en accélérant la machine : le pas des dents et l’avance doivent rester cohérents avec la matière.
Pourquoi le bois se compte en m/s et le métal en m/min
Une scie à ruban de menuiserie fait circuler sa lame très vite. La brochure ED 6316 de l’INRS donne 15 à 25 m/s pour une scie à ruban à table. Je garde l’unité sous les yeux. En minutes, la même plage devient 900 à 1 500 m/min.
Une scie à ruban pour métal travaille beaucoup plus lentement afin que les dents coupent l’acier sans perdre leur dureté sous l’effet de la chaleur. Ses tableaux restent donc lisibles en m/min. Comparer un nombre relevé sur une machine à bois avec celui d’une lame bimétal sans regarder l’unité produit des écarts de plusieurs dizaines de fois.
| Machine | Unité courante | Premier document à lire | Réglage séparé |
|---|---|---|---|
| ruban à table, bois | m/s | plaque et notice de la machine | poussée de la pièce |
| ruban horizontal, métal | m/min | tableau du fabricant de lame | descente ou avance |
| ruban vertical, métal | m/min | tableau lame et matière | poussée de la pièce |
Le type de machine vient donc avant le matériau. Une valeur pour une scie à métaux ne vaut pas pour une machine à bois. Même si les deux coupent de l’aluminium. Je lis d’abord la plage de la machine, la lame montée et sa notice.
Calculer la vitesse à partir du volant
Quand la plaque donne le diamètre du volant et sa rotation réelle, la géométrie suffit. Je pars de la circonférence : à chaque tour, la lame en parcourt une.
Vitesse en m/min = π × diamètre du volant en mètres × tours par minute.
Avec un volant de 400 mm, soit 0,40 m, à 800 tr/min, le calcul donne 3,1416 × 0,40 × 800 = 1 005 m/min. Divisé par 60, cela fait 16,8 m/s. La valeur tombe bien dans la plage de 15 à 25 m/s donnée par l’INRS pour les scies à ruban à table.
Ce calcul ne remplace pas la plaque de la machine. Une transmission par poulies modifie la vitesse entre moteur et volant. Un variateur change aussi les tours. La valeur du moteur n’est donc pas forcément celle du volant. Je calcule à partir de la dernière rotation connue, pas de la première.
Partir du matériau, puis ajouter la section et la denture
Pour le métal, le fabricant donne une plage par famille de matériau. Acier doux, inox, fonte et aluminium n’évacuent pas la chaleur de la même façon. Le copeau change aussi. Je regarde la dureté, mais elle ne suffit pas. Deux aciers de dureté Rockwell proche peuvent se couper différemment. Leur structure et leur conductivité comptent encore.
La section vient ensuite. Une barre pleine garde longtemps chaque dent dans la matière. Elle accumule la chaleur. Un tube alterne paroi et vide, avec des entrées plus brutales. Je choisis alors une denture qui garde plusieurs dents dans l’épaisseur de paroi.
Le pas de denture décide de la charge prise par chaque dent. Trop fin, ses gorges se remplissent et le ruban frotte. Trop gros dans une paroi mince, une ou deux dents portent tout l’effort. Elles peuvent s’arracher. Je vérifie donc la denture avant d’accuser la vitesse.
Lire les copeaux avant de toucher à la vitesse
Sur une scie à métaux, le copeau reste le témoin le plus proche du tranchant. J’arrête la machine et j’attends son immobilité complète. Alors seulement, je regarde ce qu’elle a produit. Jamais de main près d’un ruban en mouvement.
| Ce qui sort | Ce que cela suggère | Premier essai |
|---|---|---|
| poussière ou copeau très fin | avance trop faible, dents qui frottent | augmenter légèrement l’avance |
| copeau régulier, souple | charge de dent cohérente | ne rien changer |
| copeau épais, dent qui cogne | avance trop forte ou pas trop grand | réduire l’avance |
| copeau bleui, chaleur forte | vitesse, avance ou lubrification à revoir | arrêter et isoler la cause |
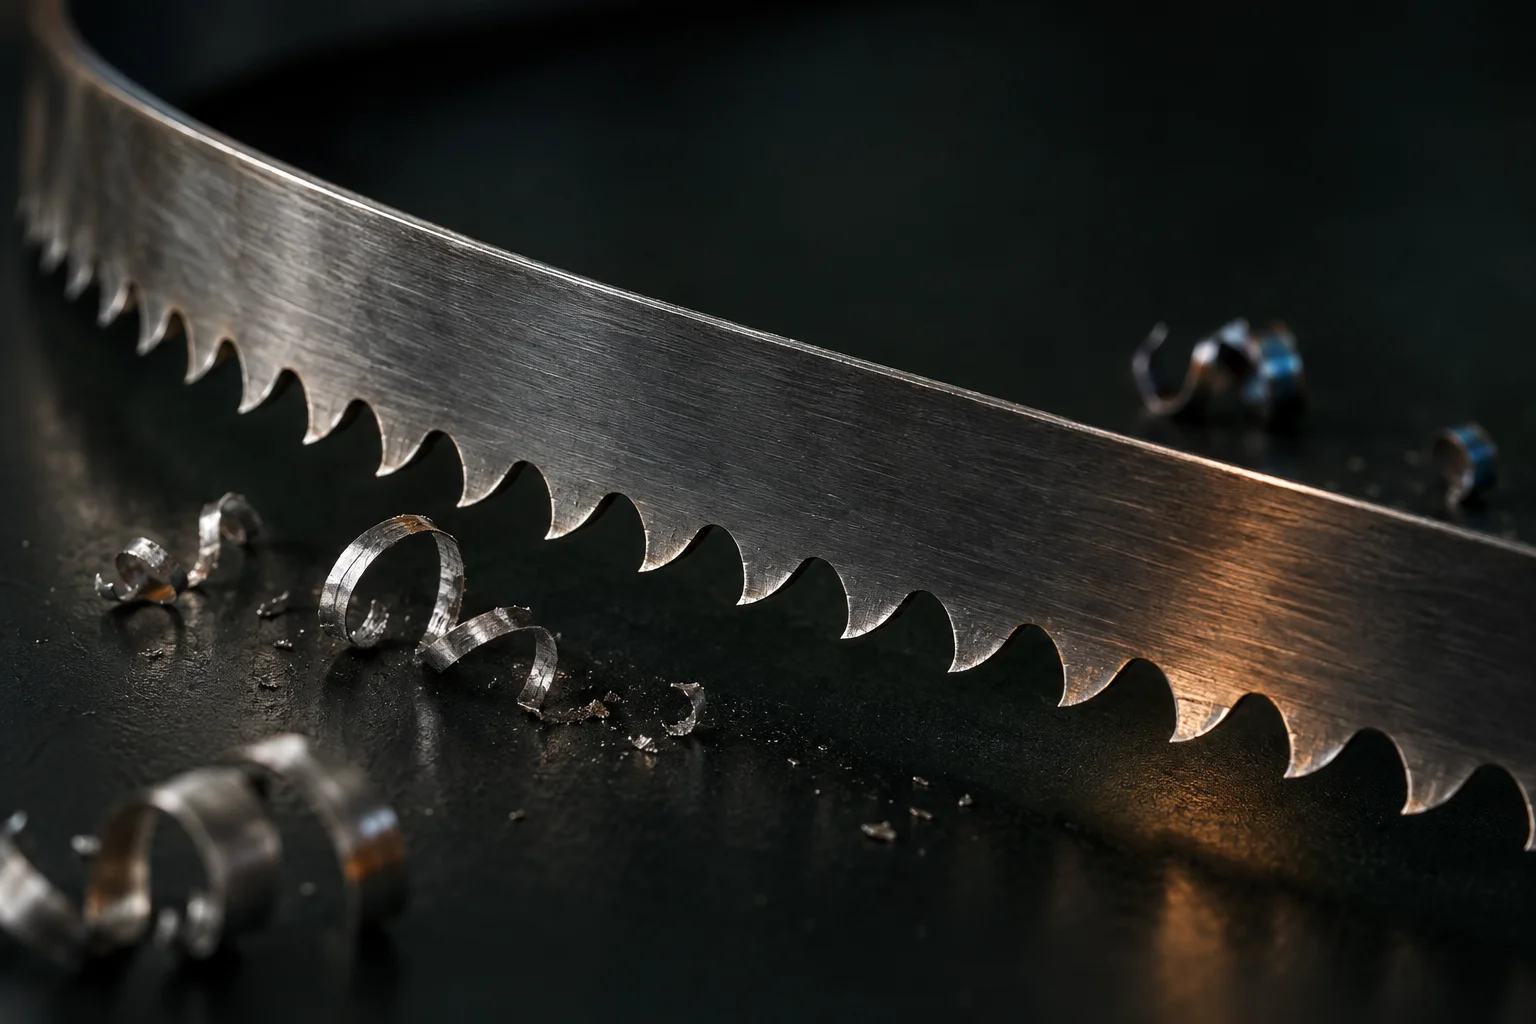
Une coupe qui dévie peut venir d’une avance excessive, mais aussi d’un ruban émoussé, d’une tension incorrecte, de guides mal réglés ou d’une denture abîmée d’un seul côté. Une lame qui casse ou recasse au joint demande le même diagnostic avant toute réparation. Réduire la vitesse masque parfois le symptôme sans réparer la cause. Je commence toujours par l’état du ruban et son guidage avant de chercher un chiffre plus rassurant.
La lubrification forme un troisième réglage sur les machines à métaux. Un débit insuffisant garde la chaleur dans la dent. Un jet mal dirigé arrose le dos du ruban. Avant de réduire la vitesse, je contrôle l’arrivée du fluide. Il doit atteindre l’entrée de la dent et chasser les copeaux.
Sur une machine prévue pour travailler à sec, je n’improvise jamais un arrosage. Moteur, carters et récupération doivent être conçus pour le fluide. La notice décide. Je sépare donc le chiffre, l’état de la lame et l’équipement.
La lame neuve ne prend pas sa vitesse de croisière tout de suite
Les arêtes d’une lame neuve sont très vives. Une charge maximale peut ébrécher leur pointe. Je garde donc une phase de rodage. WIKUS recommande 75 % de la vitesse adaptée au matériau pour ses lames bimétal et carbure. L’avance descend à environ 50 %.
Le fabricant indique environ 500 cm² de section cumulée ou quinze minutes. Si la lame vibre, je réduis encore la vitesse. Après le rodage, je remonte lentement la vitesse. L’avance vient ensuite, dans cet ordre.
Ces pourcentages ne valent pas pour toutes les marques. J’en retiens le principe : une lame neuve ne se traite pas comme une lame assise. La notice de la lame montée tranche.
Sur une scie à bois, le guide-lame compte autant que le chiffre
Une lame qui flotte entre la pièce et le guide peut dévier. Même avec une vitesse correcte. L’INRS rappelle le rôle du guide-lame supérieur. Je le règle pour maintenir la lame aussi rectiligne que possible.
Avant le sciage, je place le protecteur quelques millimètres au-dessus de la pièce. La brochure Scies à ruban à table de l’INRS demande aussi sa redescente après la coupe. Il revient contre la table pendant le ralentissement complet.
Un guide trop haut laisse un grand brin libre. La lame fléchit davantage. Posé sur la pièce, le guide gêne l’avance. Je garde quelques millimètres, machine arrêtée. Ce faible espace donne la précision et la protection attendues.
Quand le tableau de la lame a disparu
Une lame sans référence lisible ne donne plus sa plage de vitesse. Je commence par nettoyer son dos, sans toucher les dents. Une gravure, un marquage ou l’emballage peuvent rendre le fabricant et la série. Le pas se compte ensuite en dents par pouce. La largeur et l’épaisseur se mesurent machine isolée.
Ces indices servent à retrouver la bonne fiche, pas à en fabriquer une. Deux rubans de mêmes dimensions peuvent employer des aciers et des dentures différents. Je cherche donc la documentation de la série exacte. Une notice archivée vaut mieux qu’un tableau générique recopié sans contexte.
Si la référence reste inconnue, je ne transforme pas une valeur trouvée au hasard en consigne. La plage de la machine reste une limite, pas une recommandation pour la lame. Pour une coupe répétée, le choix sûr consiste à monter un ruban documenté. Sa fiche relie clairement matériau, section, denture, vitesse et avance.
Une méthode de réglage en six passages
- Identifier la machine, bois ou métal, et vérifier l’unité affichée.
- Lire la plage autorisée par la notice de la machine puis celle de la lame.
- Choisir la ligne du matériau, de sa forme et de sa section dans le tableau du fabricant.
- Régler le guidage et la tension machine isolée, avant tout essai.
- Faire une coupe courte sans chercher le rendement, écouter les chocs et observer la déviation.
- Lire les copeaux à l’arrêt, puis ne modifier qu’un paramètre à la fois.
Cette dernière règle évite la plupart des errances. Si vitesse et avance changent ensemble, l’amélioration ne désigne pas le mauvais réglage. Je ne modifie qu’un paramètre. Puis je fais une coupe et je note le constat. Cinq minutes ici en évitent beaucoup sur les coupes suivantes.
Je ne cherche pas seulement à faire disparaître le bruit. La bonne vitesse reste dans la plage prévue. Elle produit un copeau cohérent, garde la coupe droite et préserve les dents. Un bon réglage ne remet pas à neuf un ruban abîmé. La différence entre redresser une arête et enlever du métal est expliquée dans affûter, aiguiser et repasser.