La soudure d’une lame de scie à ruban suit cet ordre. On commence par vérifier qu’une soudeuse bout à bout accepte sa matière et sa section, on aligne deux extrémités d’équerre, puis on exécute le cycle de soudage, de traitement thermique et d’arasage prévu par la notice. Un joint qui paraît solide mais reste décalé, trop épais ou trop dur devient un point faible à chaque passage sur les volants. Et si la lame a cassé ailleurs que sur le raccord, la ressouder sans contrôler la machine ne traite pas la cause.
Avant de souder, décider si la lame mérite une réparation
Une rupture nette au niveau de l’ancienne soudure peut rendre la lame réparable. C’est différent d’un ruban fissuré sur plusieurs zones, d’un dos martelé, d’une denture très usée ou d’une lame qui a chauffé sur une grande longueur. Dans ces cas, refaire une boucle conserve un outil déjà endommagé.
WIKUS distingue justement la rupture du joint des ruptures mécaniques. Selon le fabricant, une rupture du corps du ruban vient souvent d’un dommage mécanique produit pendant le sciage. Une réparation ne doit donc commencer qu’après un examen de toute la boucle.
- Au joint existant, une rupture franche invite à contrôler la soudure et son traitement thermique.
- Près des guides, des marques latérales, un dos poli ou des amorces répétées orientent vers le guidage.
- À plusieurs endroits, des fissures ou plis font écarter la lame plutôt que multiplier les reprises.
- Sur une denture usée, le temps de réparation ne rendra ni l’avoyage ni les arêtes de coupe.
Cette distinction évite le mauvais diagnostic : « elle a cassé, donc la soudure a lâché ». Le lieu de la rupture est une information. Il faut le conserver, l’observer et seulement ensuite recouper.
Une soudeuse de lame, pas un poste détourné
Le procédé visé ici est le soudage bout à bout par résistance sur une machine conçue pour les rubans. Les deux extrémités sont serrées dans des mors qui les alignent, le courant chauffe leur contact et le mécanisme les rapproche. Il n’y a ni cordon ajouté sur la face du ruban, ni métal d’apport à laisser dépasser. IDEAL-Werk décrit ses machines BSS et BAS comme des équipements destinés aux lames et rubans et précise qu’elles travaillent sans brasure, flux ni matériau ajouté.
La compatibilité ne se devine pas à la largeur seule. Dans la gamme BSS d’IDEAL-Werk, les plages admises changent selon le modèle, selon qu’il s’agit d’une lame à bois, d’une lame à métal ou d’un couteau-ruban, et selon l’épaisseur. Le fabricant propose aussi des réglages de revenu différents selon les versions. Cela suffit à écarter tout tableau universel copié d’une autre machine.
Sans plaque lisible, notice correspondante et plage de soudage qui couvre la lame, on s’arrête. Une lame bimétal, une lame carbone et un ruban à dents carbure ne se valident pas par ressemblance. La notice doit nommer la matière admissible, la section, la position des mors, les réglages et le cycle. Ce guide explique les points à contrôler, pas les valeurs à entrer.
Préparer deux extrémités qui se rencontrent sans défaut
La qualité du joint se joue avant le bouton de soudage. IDEAL-Werk présente ses cisailles comme le premier geste d’un assemblage de qualité : elles doivent produire une coupe d’équerre et sans bavure. Une coupe oblique donne un contact partiel. Les mors peuvent alors tenir deux dos apparemment parallèles tandis qu’un jour subsiste côté dents.
Recoupez jusqu’au métal sain en conservant la longueur de boucle nécessaire à la machine. Le choix précis de l’endroit dépend du pas de denture et de la notice : le raccord final doit garder un espacement cohérent entre les dents, sans dent prise dans le plan de soudage si le constructeur l’interdit. Les deux faces destinées aux mors doivent être dans l’état de propreté demandé par le fabricant. N’improvisez ni produit ni abrasion sur les électrodes.
Présentez ensuite les extrémités à blanc. Trois lignes doivent se prolonger : le dos de la lame, ses deux faces et la denture. Les dents pointent dans le même sens. Le ruban ne forme ni marche latérale ni vrille. IDEAL-Werk attribue précisément à ses guides la fonction d’obtenir un raccord aligné, sans décalage. Ce défaut n’est pas une finition esthétique : une marche frappe les guides et impose une flexion supplémentaire au joint à chaque tour.
Régler et lancer la soudure dans l’ordre de la notice
Les commandes varient avec la soudeuse : courant ou tension de soudage, effort de refoulement, course, écartement initial des mors, programme matière. Les versions plus automatisées peuvent enregistrer ces paramètres. Les modèles simples demandent un réglage manuel. Dans les deux cas, les valeurs viennent du tableau fixé à la machine ou de sa notice, pour la matière, la largeur et l’épaisseur réellement mesurées.
- Identifier la lame et mesurer sa section. Une référence incertaine ne reçoit pas un réglage « proche » choisi au hasard.
- Vérifier l’état des mors et des protections. Leur nettoyage, leur entretien et la position de l’écran anti-projections suivent exclusivement la notice.
- Placer le raccord au centre. Les extrémités restent jointives, alignées et libres de se rapprocher comme le prévoit le mécanisme.
- Reporter les paramètres constructeur. Ne transposez pas un repère, une couleur ou une durée lus sur un autre modèle.
- Exécuter le cycle sans intervenir sur le ruban chaud. Attendez l’état et le délai indiqués avant de desserrer ou de déplacer la lame.
Le bourrelet obtenu renseigne sur la régularité du rapprochement, mais son aspect ne valide pas à lui seul la résistance. Un joint brillant et symétrique peut encore être trop dur, décalé ou aminci au meulage. Le contrôle continue.
Le revenu du joint rend au ruban sa capacité à fléchir
Le métal porté à haute température au raccord refroidit dans des conditions très différentes du reste de la lame. La zone peut devenir dure et cassante. La fonction marquée « anneal », recuit ou revenu sur la machine sert à réchauffer puis refroidir cette zone selon un cycle contrôlé. IDEAL-Werk intègre cette fonction à ses soudeuses BSS et prévoit, selon les modèles, plusieurs niveaux ou un réglage électronique continu.
Il n’existe donc pas une couleur, un nombre d’impulsions ou une durée valable pour toutes les lames. Même la séquence entre premier revenu, arasage et éventuel second traitement dépend du constructeur. Appliquez celle de la notice de la soudeuse et les restrictions du fabricant de la lame. Une consigne donnée pour un ruban carbone ne devient pas une consigne pour un bimétal parce que les deux entrent dans les mêmes mors.
Ce point explique nombre de ruptures qui reviennent exactement au raccord. Trop peu traité, le joint reste cassant. Trop chauffé, il peut perdre les propriétés recherchées ou être détérioré. Sans moyen de régler et d’exécuter le cycle prescrit, il vaut mieux commander une boucle soudée à longueur que valider un raccord au seul test visuel.
Araser sans creuser la lame ni laisser une marche
Le refoulement laisse un excès de métal sur les faces et parfois sur les chants. Il doit être retiré pour rendre au ruban son épaisseur et son profil réguliers. IDEAL-Werk propose pour cela des moteurs de meulage intégrés ou des rectifieuses de bande dédiées. Le geste ne consiste pas à amincir la soudure jusqu’à la rendre invisible.
Travaillez dans le sens et avec l’outil imposés par la notice. Sur chaque face, arrêtez l’arasage lorsque la zone rejoint le plan du ruban, sans cuvette. Sur le dos, aucune bosse ne doit heurter le galet arrière ou le flanc d’un volant. Côté denture, la gorge et l’avoyage voisins doivent rester libres. Une surépaisseur cogne. Un creux réduit la section. Une rayure transversale profonde peut devenir une amorce.
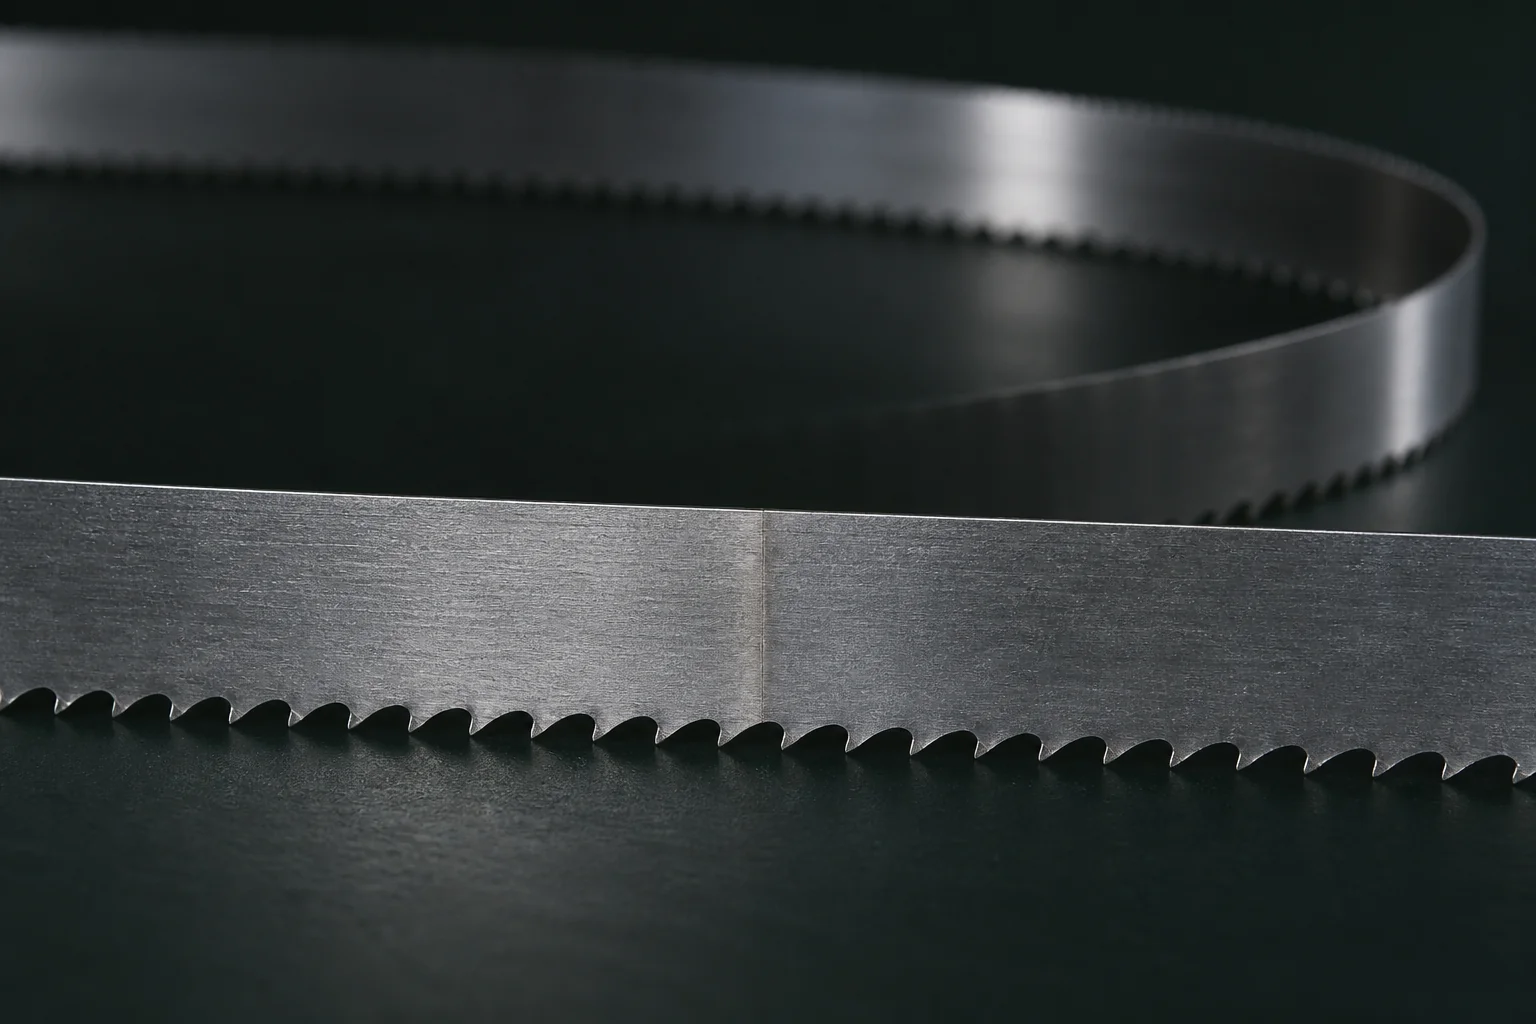
Après refroidissement complet, contrôlez le raccord sous une lumière rasante et avec le moyen de contrôle recommandé par le constructeur. Recherchez une marche, une porosité visible, une fissure, un creusement ou une teinte anormale par rapport au cycle attendu. Le test de flexion, s’il figure dans la notice, se réalise avec son rayon et sa méthode, pas en pliant brutalement la lame à la main.
Quand la casse revient, diagnostiquer la scie avant de ressouder
Sur une scie à ruban pour métaux, une seconde rupture au joint peut révéler une préparation, un soudage, un revenu ou un arasage incorrect. Une rupture juste à côté ne disculpe pourtant pas la machine. WIKUS cite notamment les guides latéraux ou arrière usés, la tension excessive, les roulements de volants, l’alignement entre volants et guides ainsi que le frottement du dos sur un épaulement. Starrett relie aussi les fissures du dos à l’état et au réglage des guides.
| Trace observée | Piste à vérifier | Décision |
|---|---|---|
| Rupture dans le plan du joint | Préparation, paramètres, cycle thermique, creux d’arasage | Reprendre seulement avec la notice et une soudeuse compatible |
| Rupture à côté du joint | Zone affectée thermiquement ou flexion localisée | Écarter la lame si le métal sain n’est pas identifiable |
| Fissures au dos ou sur un chant | Guides, galets, volants, trajectoire du ruban | Corriger la machine avant toute nouvelle boucle |
| Dents arrachées et coupe bruyante | Pas de denture, avance, vitesse de coupe de la scie à ruban | Ne pas attribuer automatiquement la panne au joint |
| Plusieurs zones bleutées ou pliées | Échauffement ou dommage général du ruban | Remplacer plutôt que ressouder |
Les corrections de tension, de trajectoire et de guides se font là encore à la valeur et dans l’ordre du manuel de la scie. La dureté Rockwell aide à comprendre l’opposition entre résistance à l’usure et ténacité, mais elle ne fournit aucun réglage de soudeuse. Une lame est un système composé : matière du dos, denture, soudure, volants et guidage travaillent ensemble.
Sécurité, la notice de la soudeuse reste le document de travail
Le soudage par résistance d’un petit ruban n’est pas le soudage à l’arc, mais il réunit courant électrique, métal chaud, projections possibles et meulage. L’INRS rappelle que « Les risques varient selon les procédés mis en œuvre et les matériaux utilisés ». L’organisme demande des mesures de protection adaptées au procédé, aux matériaux et au poste, avec protections collectives puis équipements individuels.
Le choix des protections, la consignation, l’aspiration éventuelle, la position de travail, la maintenance électrique et le changement de meule ne se résument donc pas dans une liste générique. Ils dépendent de l’évaluation du poste et des notices de la soudeuse, de la scie et du touret intégré. Si l’écran, un capot, un arrêt ou une commande ne fonctionne pas comme décrit, la machine reste hors service. Une réparation de lame ne justifie jamais de neutraliser une protection.
Le bon résultat n’est pas seulement une boucle fermée. C’est un raccord droit, de la même épaisseur que le ruban, traité pour fléchir, puis une scie dont les guides, les volants et les réglages ne recréent pas la panne. La soudure termine l’assemblage. Le diagnostic, lui, décide si la lame pourra faire plus d’un tour.