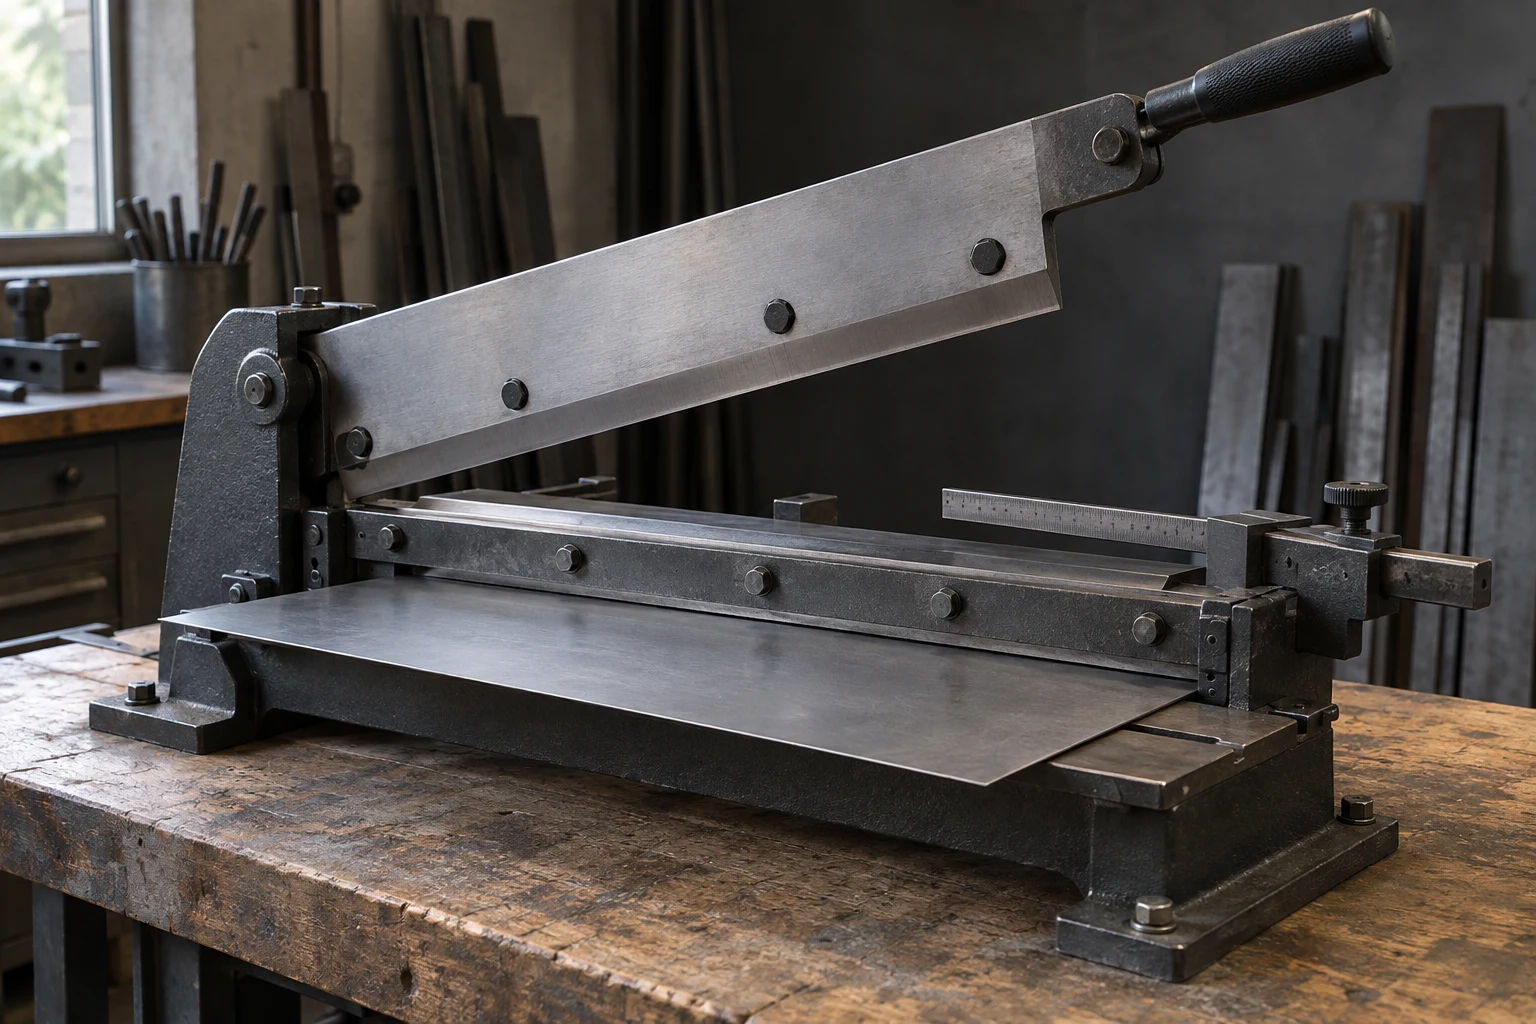
Une cisaille guillotine coupe une tôle en ligne droite entre deux longues lames. La partie mobile descend avec un très léger angle, tandis que le presseur tient la feuille et que la butée arrière donne la largeur. Le principe est simple, mais une coupe nette dépend de quatre choses qui travaillent ensemble : matière, épaisseur, jeu des lames et maintien de la tôle.
Ce que fait vraiment une cisaille guillotine
Le nom prête à une image brutale. En réalité, la coupe est progressive. La lame supérieure rencontre la tôle à une extrémité, puis le point de coupe avance sur toute la largeur. C’est ce décalage qui évite de demander à la machine de cisailler toute la ligne en un seul instant.
La lame inférieure reste fixe dans le bâti. Au-dessus, la lame mobile est portée par un bras, un coulisseau ou une traverse selon le modèle. Entre les deux, un faible jeu est nécessaire : trop serré, les lames frottent et s’ébrèchent ; trop ouvert, la tôle se déchire au lieu de se séparer proprement. La coupe ne ressemble alors plus à un bord franc, mais à un bord tiré, avec une bavure qu’il faudra reprendre.
Cette machine appartient à la famille des outils qui séparent la matière, mais son travail n’est pas celui d’une scie. Une scie enlève un trait de matière par ses dents. La cisaille déforme d’abord la tôle au voisinage du fil, puis la rompt suivant cette ligne. Elle ne produit donc pas de trait de scie, ni de copeaux continus. Cela explique aussi pourquoi elle excelle sur les coupes droites et ne sait pas dessiner un rayon.
Les trois organes à repérer avant de s’en servir
Le presseur est la barre qui descend juste avant ou avec la coupe. Son rôle n’est pas décoratif. Une feuille de métal se soulève facilement quand la lame commence à mordre, surtout si elle est large ou mince. Sans maintien, la cote se décale et le bord peut se plier.
La butée arrière sert à répéter une largeur. On règle sa distance à la ligne de coupe, on pousse la tôle jusqu’à cette référence, puis on coupe. Pour débiter dix bandes semblables, c’est plus fiable que tracer dix fois. Sur une petite cisaille d’établi, cette butée peut être une règle simple. Sur une machine d’atelier, elle avance et recule par commande.
La table et les bras d’équerre soutiennent la feuille et donnent le départ de l’angle droit. Ils ne remplacent pas une mesure. On contrôle d’abord la cote sur une chute, puis on lance la série. Une grande tôle qui pend dans le vide tire sur le bord au moment de la coupe : il faut la soutenir à la même hauteur que la table, sans la tenir dans la zone de lame.
La cote se vérifie sur une chute, pas sur la première pièce utile.
Pourquoi la tôle se déforme parfois
Une cisaille guillotine ne rend pas chaque matière interchangeable. L’acier doux, l’aluminium, le cuivre et l’inox ne réagissent pas de la même façon. Leur épaisseur compte autant que leur nom, et la capacité gravée sur une machine ne vaut que pour la matière précisée par son constructeur. Une tôle plus dure ou plus épaisse que prévu demande davantage d’effort, fatigue les lames et peut faire travailler le bâti de travers.
Le signe le plus courant est le bord qui se retrousse. Un petit rayon ou une légère marque près de la coupe peut être normal : la matière a été plastiquement déformée avant séparation. En revanche, une vague nette, une coupe qui part en biais ou une bavure longue indiquent qu’il faut interrompre le travail. Le jeu entre les lames, leur état, l’angle de coupe et le serrage de la tôle peuvent être en cause. On ne corrige pas cela en appuyant plus fort sur le levier.
Le tranchant compte, mais il n’est pas seul. Une lame affûtée sur un mauvais réglage donne une mauvaise coupe. C’est la même logique que pour le tranchant d’un outil : le fil n’agit correctement que s’il est tenu dans la bonne géométrie. Sur une cisaille, cette géométrie appartient à la machine entière. La reprise des lames et le réglage du jeu relèvent donc de la notice et, sur un équipement professionnel, d’une personne formée à ce modèle.
Manuelle, mécanique ou hydraulique : ce qui change
La cisaille manuelle d’établi utilise un grand levier. Elle convient aux petites largeurs et aux tôles minces dans la limite annoncée. Son avantage est la lecture immédiate de l’effort : si le levier demande soudain beaucoup plus de force, on s’arrête. Ajouter un tube au manche pour gagner du bras de levier est une mauvaise idée : on dépasse la machine sans le voir.
Les cisailles mécaniques ou hydrauliques sont faites pour des tôles plus larges, plus épaisses ou répétées. Elles ajoutent un serre-flan, une butée réglable et des commandes qui imposent une autre discipline. L’INRS rappelle dans sa brochure Cisailles guillotines en service que ces machines présentent des risques de sectionnement ou d’écrasement liés aux éléments mobiles, dont les lames, presseurs et butées. Ce n’est pas une machine à apprivoiser par essais successifs.
Le bon critère n’est donc pas seulement la longueur de coupe. Il faut connaître la matière, l’épaisseur, la largeur réellement à couper et la fréquence de travail. Une grande feuille fine peut poser davantage de problème de manutention qu’une petite chute épaisse. L’Assurance Maladie range d’ailleurs les guillotines parmi les machines dangereuses de la métallerie, où l’organisation de l’espace et la formation participent à la prévention.
Les vérifications qui viennent avant la coupe
Avant une coupe, la tôle est propre, à plat et soutenue. On enlève les chutes et les outils de la table. On vérifie que la pièce ne dépasse pas la capacité de la machine, puis on règle la butée sur une chute. Il faut aussi regarder le bord à couper : un pli, une soudure, une vis oubliée ou une bavure importante n’a rien à faire entre les lames.
Sur une machine motorisée, la vérification inclut les protecteurs et la commande d’arrêt. Un protecteur absent, endommagé ou neutralisé n’est pas un détail à compenser par de l’attention. Les documents de prévention de l’INRS consacrés à ces machines portent précisément sur les moyens de limiter l’accès aux éléments mobiles. Si un réglage, un nettoyage ou un dégagement impose d’approcher la lame, la machine est arrêtée et la procédure du fabricant s’applique.
Une protection ne se contourne pas pour finir une coupe.
Enfin, on ne récupère pas à la main une chute tombée près de la ligne de coupe pendant le mouvement. On termine le cycle, on immobilise la machine, puis on enlève la chute. Cette lenteur apparente est ce qui permet de garder le regard sur la cote et les mains hors de la zone qui ne pardonne pas.
Une coupe nette se prépare plus qu’elle ne se force
Une cisaille guillotine sert à débiter droit et vite, à condition de lui donner une tôle compatible et une référence fiable. Le presseur retient, la butée répète, les lames séparent. Quand le bord sort mauvais, le bon réflexe est de chercher ce qui a bougé ou ce qui a été dépassé. La force ajoutée ne remplace ni un jeu réglé, ni une lame saine, ni un poste de travail sûr.